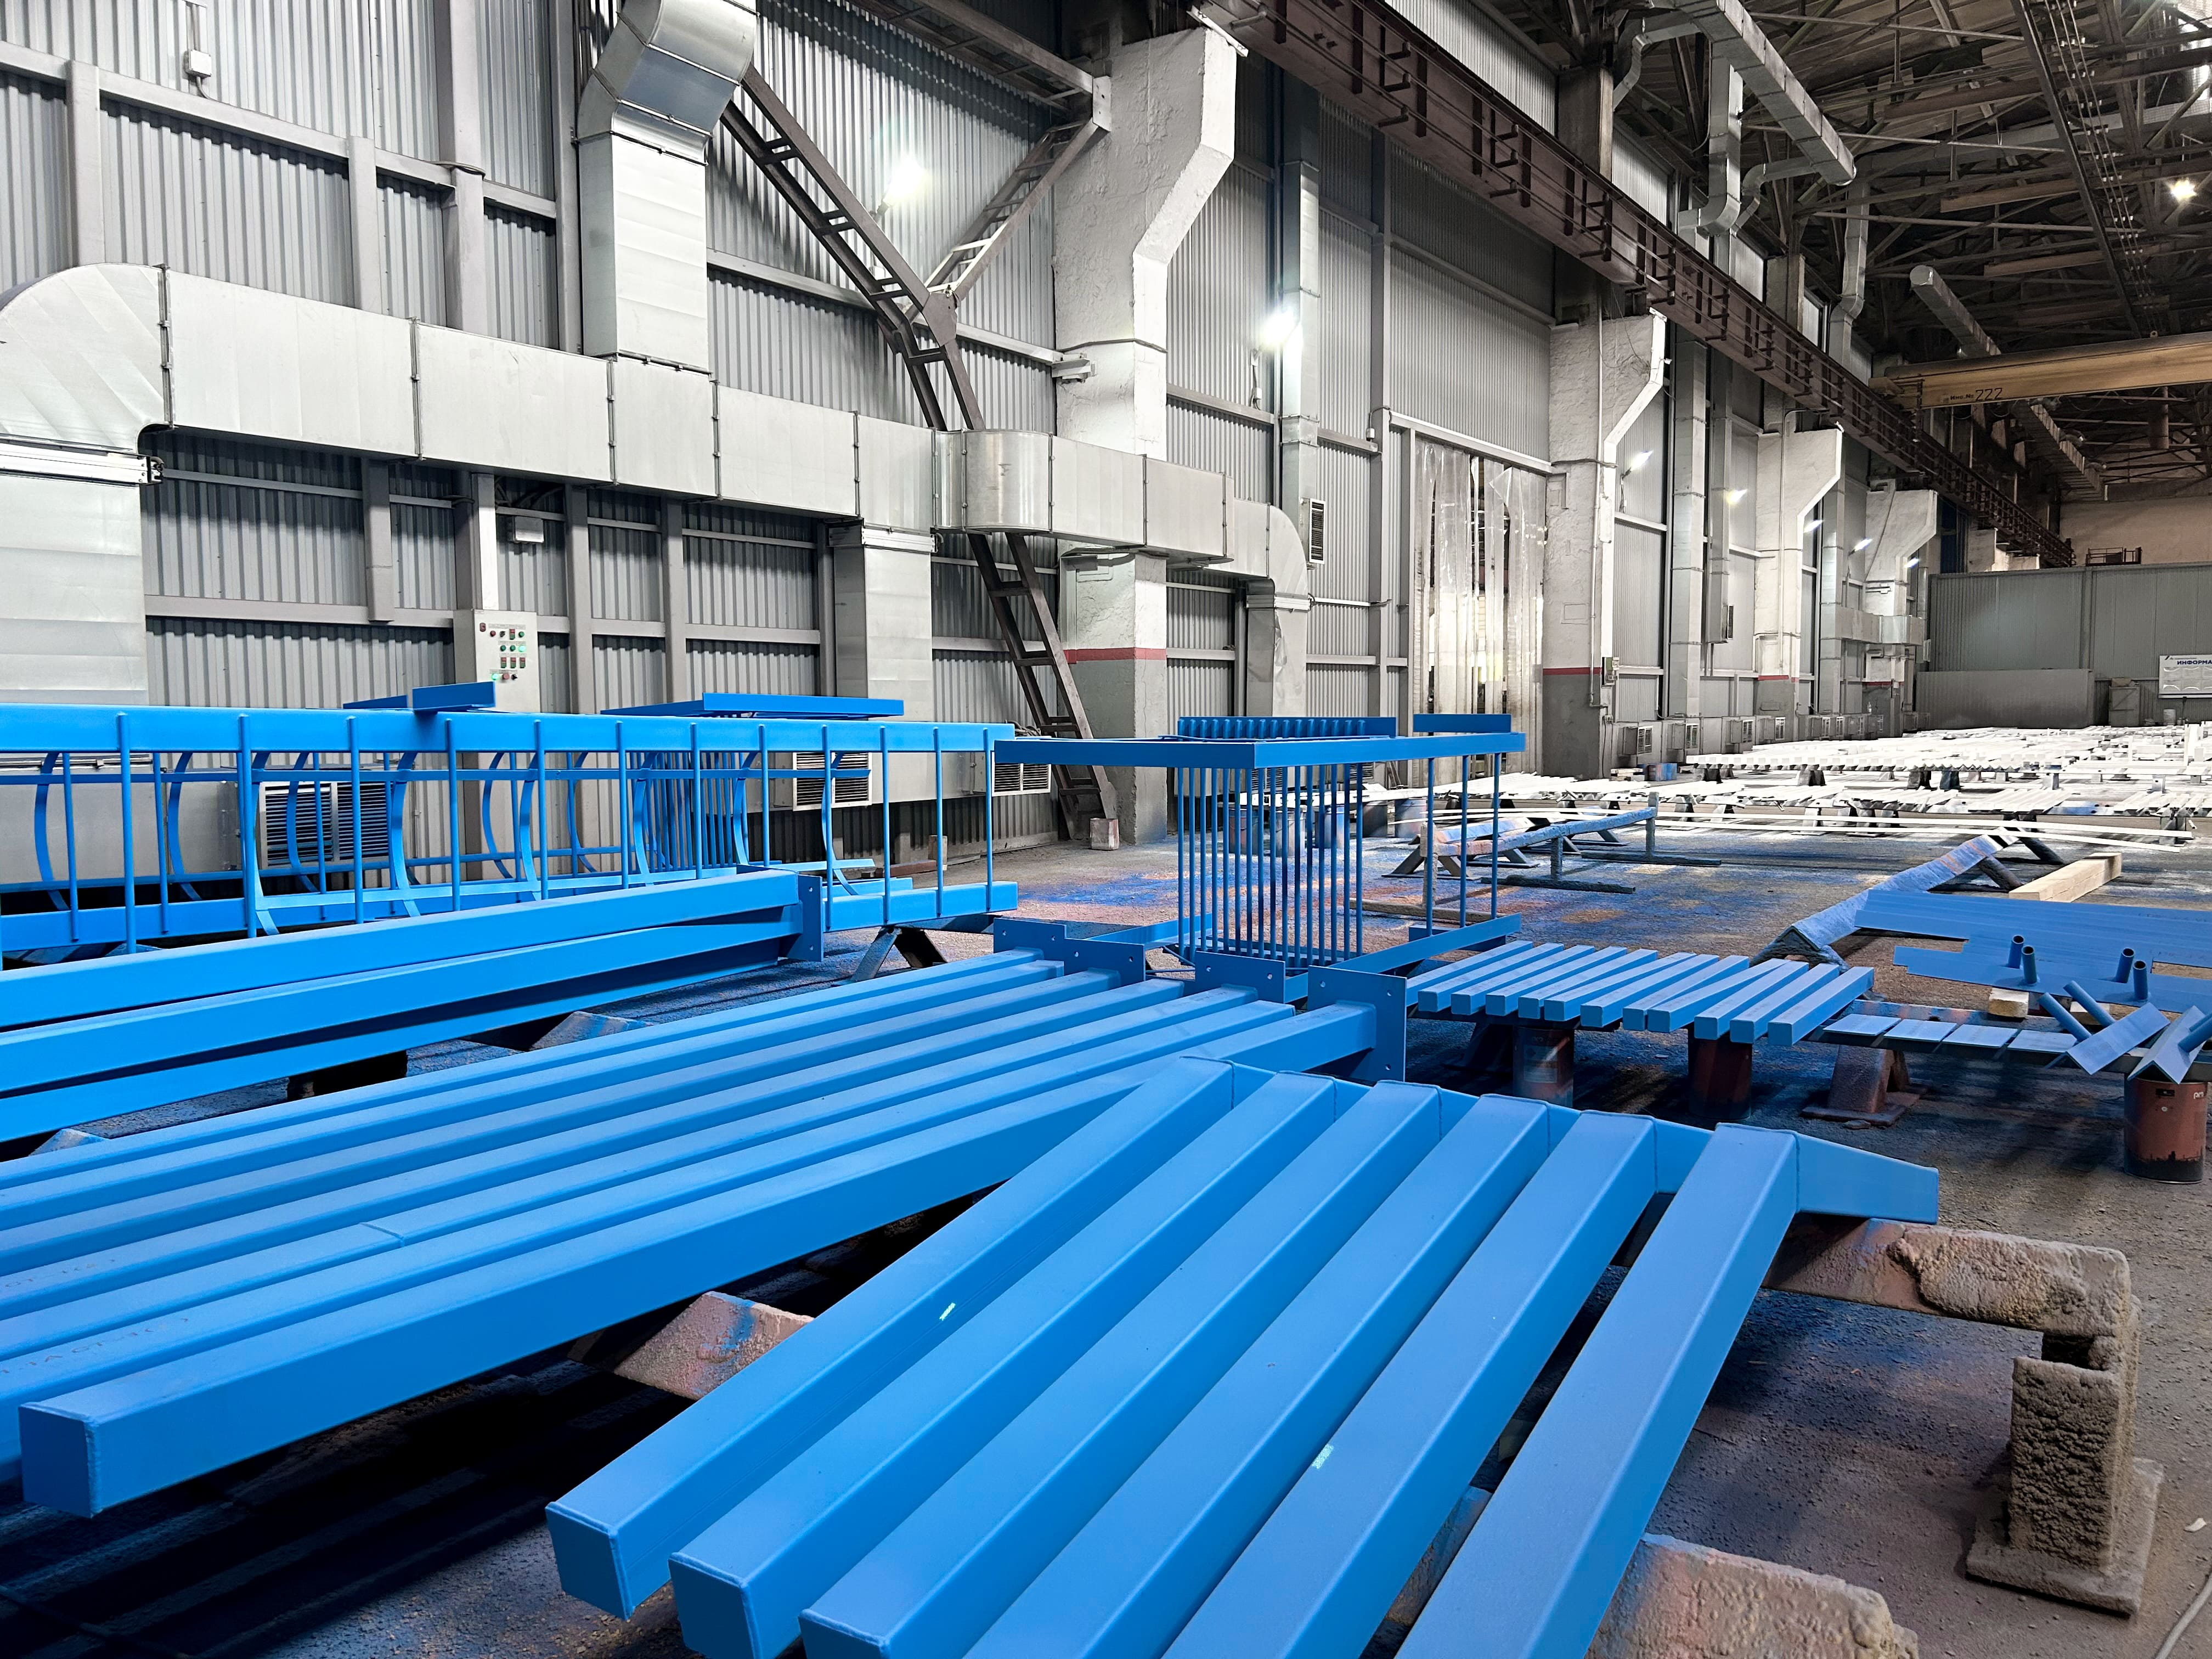
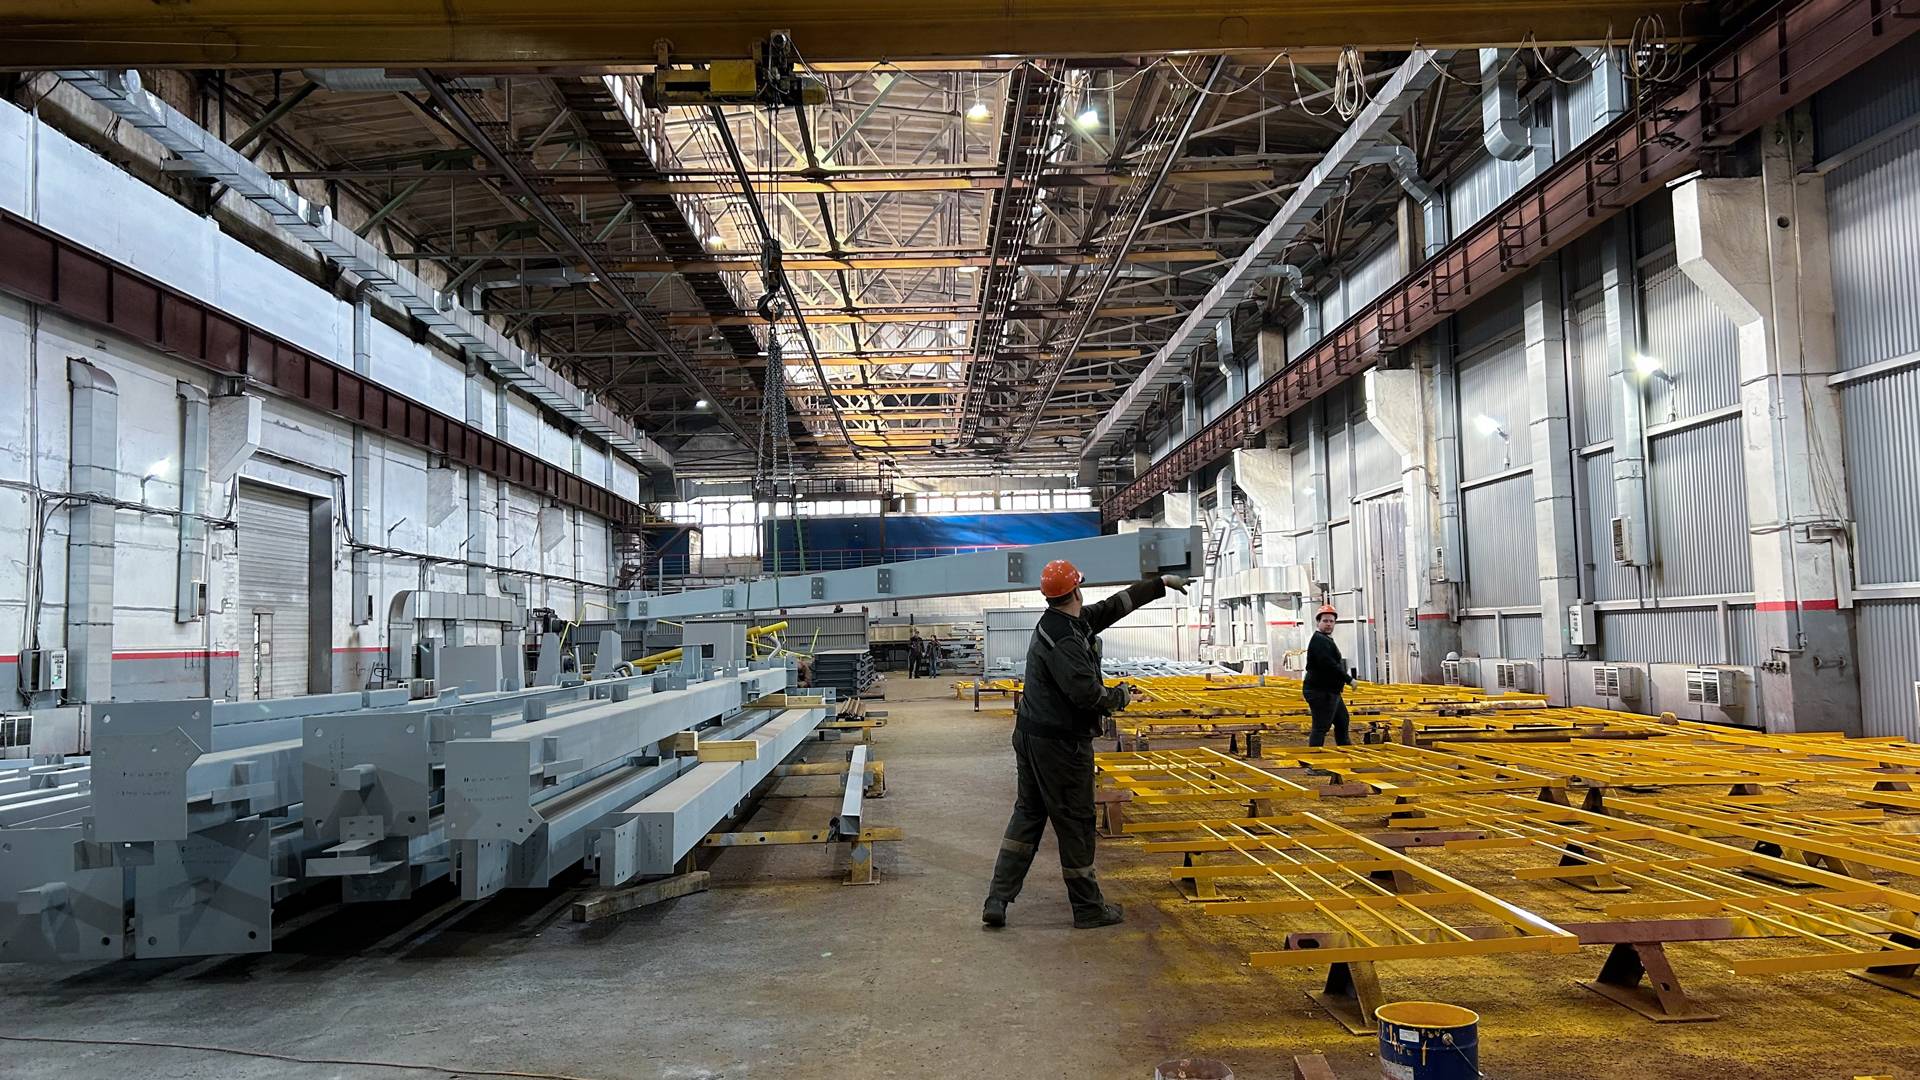
По этой причине подготовительные и окрасочные работы рекомендуется выполнять в условиях производственного помещения или специализированного цеха. «Контролируемая температура, влажность воздуха и отсутствие атмосферных осадков позволяют соблюдать технологические требования и минимизировать риск дефектов покрытия. Особенно важно это при нанесении антикоррозионных лакокрасочных покрытий, где нарушение технологии может привести к серьёзному снижению защитных свойств материала», — отмечает начальник малярного участка «ПФК «Рыбинсккомплекс».
Согласно требованиям ГОСТ 9.402-2004 и СП 72.13330.2016, перед нанесением защитного покрытия металлическая поверхность должна быть полностью очищена от загрязнений и дефектов. В обязательном порядке удаляются:
- ржавчина,
- окалина,
- масла и жировые загрязнения,
- пыль,
- соли,
- остатки старых покрытий,
- сварочные брызги,
- продукты окисления металла.
Основные способы подготовки поверхности
Абразивоструйная очисткаАбразивоструйная обработка считается наиболее эффективным и универсальным методом подготовки металла. В процессе очистки на поверхность под высоким давлением подаётся поток абразивного материала, который удаляет коррозию, окалину, загрязнения и остатки старого покрытия. В бытовой практике этот метод часто называют пескоструйной обработкой, хотя в промышленности используются различные типы абразивов: кварцевый песок, купершлак, никельшлак, металлическая дробь и другие материалы.
Sa1 — лёгкая очистка: поверхность свободна от видимых масла, жира и отслаивающейся ржавчины;
Sa2 — тщательная очистка: большая часть окалины, ржавчины и старого покрытия удалена, оставшиеся загрязнения пристали прочно;
Sa2½ — очень тщательная очистка: любые остатки загрязнений прочно пристают, но при осмотре без увеличительных приборов не обнаруживаются следы масла, жира и пыли;
Sa3 — очистка до визуально чистого металла: поверхность имеет однородный металлический блеск.
Для большинства современных антикоррозионных и огнезащитных систем требуется степень подготовки не ниже Sa2½. Такая очистка обеспечивает практически полное удаление ржавчины и загрязнений, а также формирует оптимальную шероховатость поверхности для последующего нанесения грунтовочных и защитных материалов.
После абразивоструйной обработки металл необходимо как можно быстрее загрунтовать, поскольку очищенная поверхность начинает окисляться практически сразу при контакте с воздухом и влагой.
Механическая очисткаМеханическая подготовка поверхности применяется преимущественно при локальном ремонте, обработке небольших участков или в случаях, когда использование абразивоструйного оборудования невозможно. Очистка выполняется с помощью:
- шлифовальных машин,
- металлических щёток,
- игольчатых пистолетов,
- абразивных кругов,
- ручного инструмента.
Этот способ менее эффективен по сравнению с абразивоструйной обработкой, поскольку не всегда позволяет полностью удалить продукты коррозии из пор и труднодоступных участков. Тем не менее механическая очистка широко используется при ремонте металлоконструкций, трубопроводов, резервуаров и отдельных элементов оборудования.
Дробеструйная очистка
Это технология обработки поверхности металла с использованием потока абразивной дроби, подаваемой под высоким давлением сжатым воздухом. Ее основная цель – удалить ржавчину, окалину, старые лакокрасочные покрытия, загрязнения и подготовить поверхность к дальнейшей обработке.
Такая технология особенно востребована в серийном производстве металлоконструкций, где важно обеспечить одинаковое качество подготовки всех изделий, как это реализовано в компании «Рыбинсккомплекс».
«Даже если после окрашивания выяснится, что была допущена технологическая ошибка, либо заказчик примет решение изменить тип или цвет покрытия, это не станет критической проблемой. Благодаря наличию собственного дробеструйного оборудования мы можем полностью удалить ранее нанесённое покрытие и заново подготовить поверхность к окраске. В таких случаях ключевыми факторами становятся дополнительные сроки выполнения работ и связанные с этим финансовые затраты», — отмечает начальник малярного участка Компании.
Дробемётная очистка
Дробемётная обработка применяется главным образом на заводах металлоконструкций и в автоматизированных производственных линиях. В установках данного типа металлическая дробь с высокой скоростью воздействует на поверхность изделия, эффективно удаляя загрязнения, окалину и следы коррозии. В отличие от дробеструйной очистки, абразивная дробь разгоняется не сжатым воздухом, а специальными турбинами с высокой скоростью вращения.
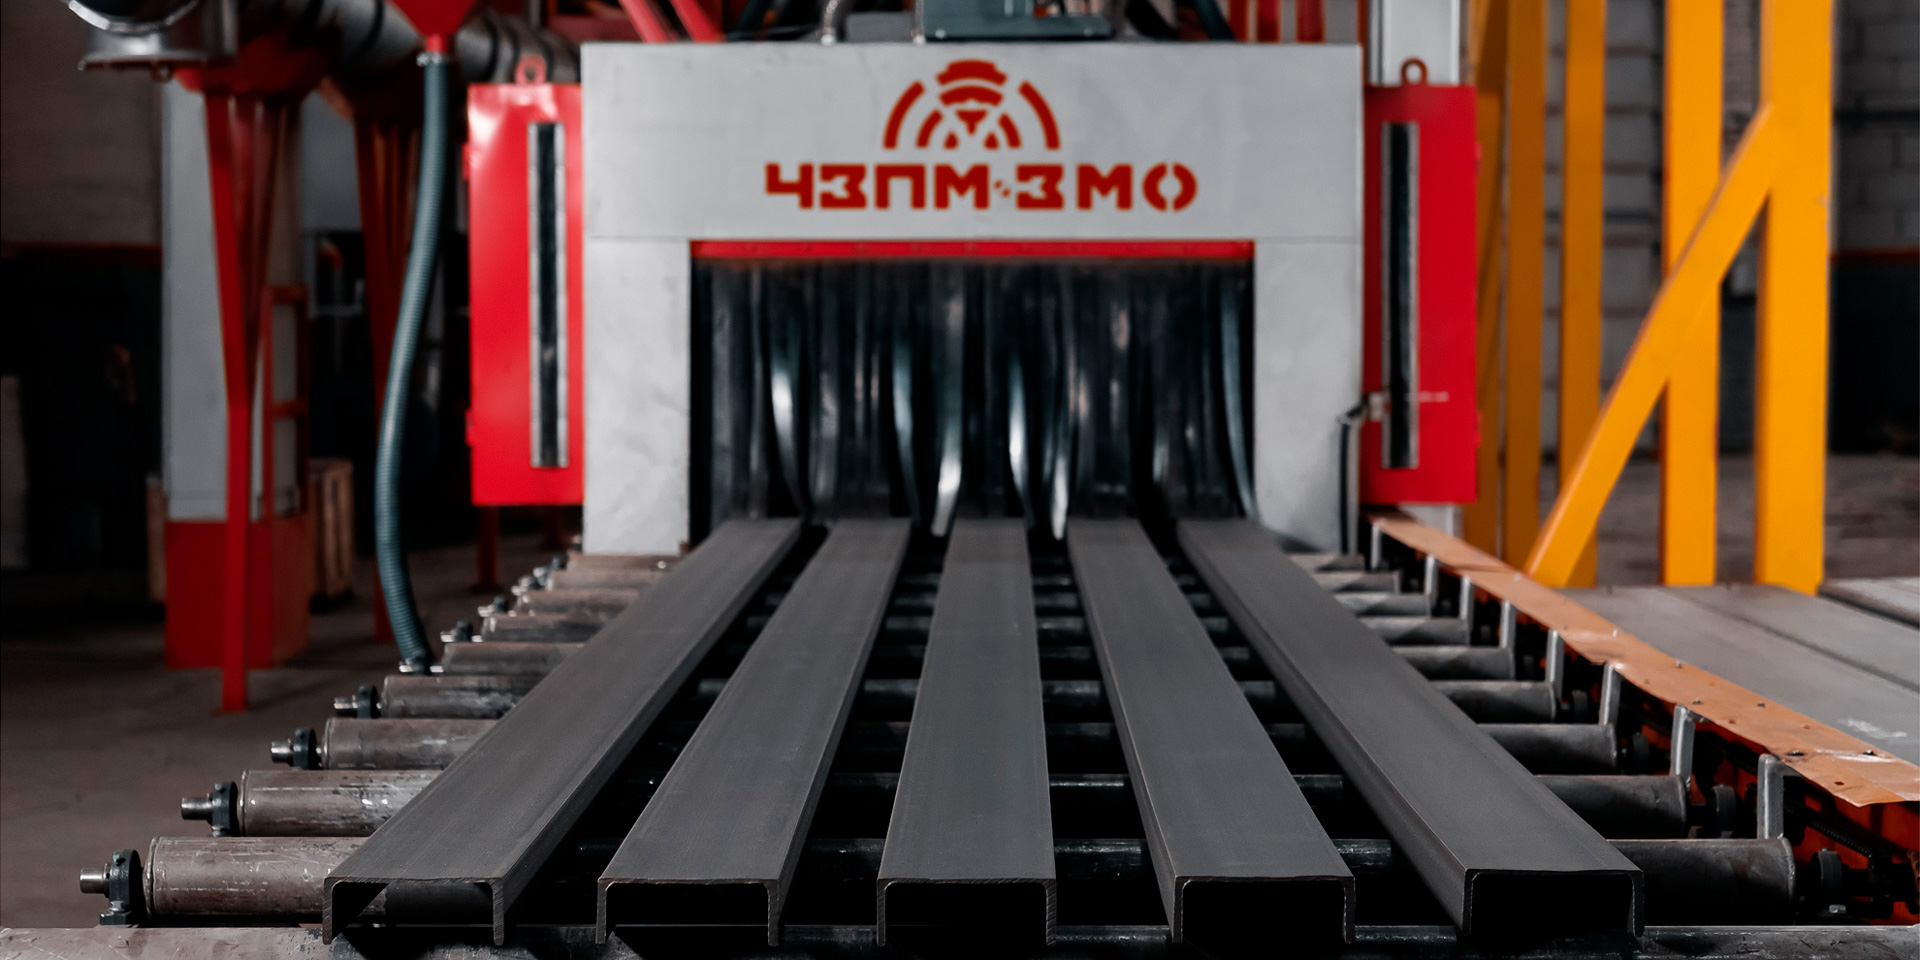
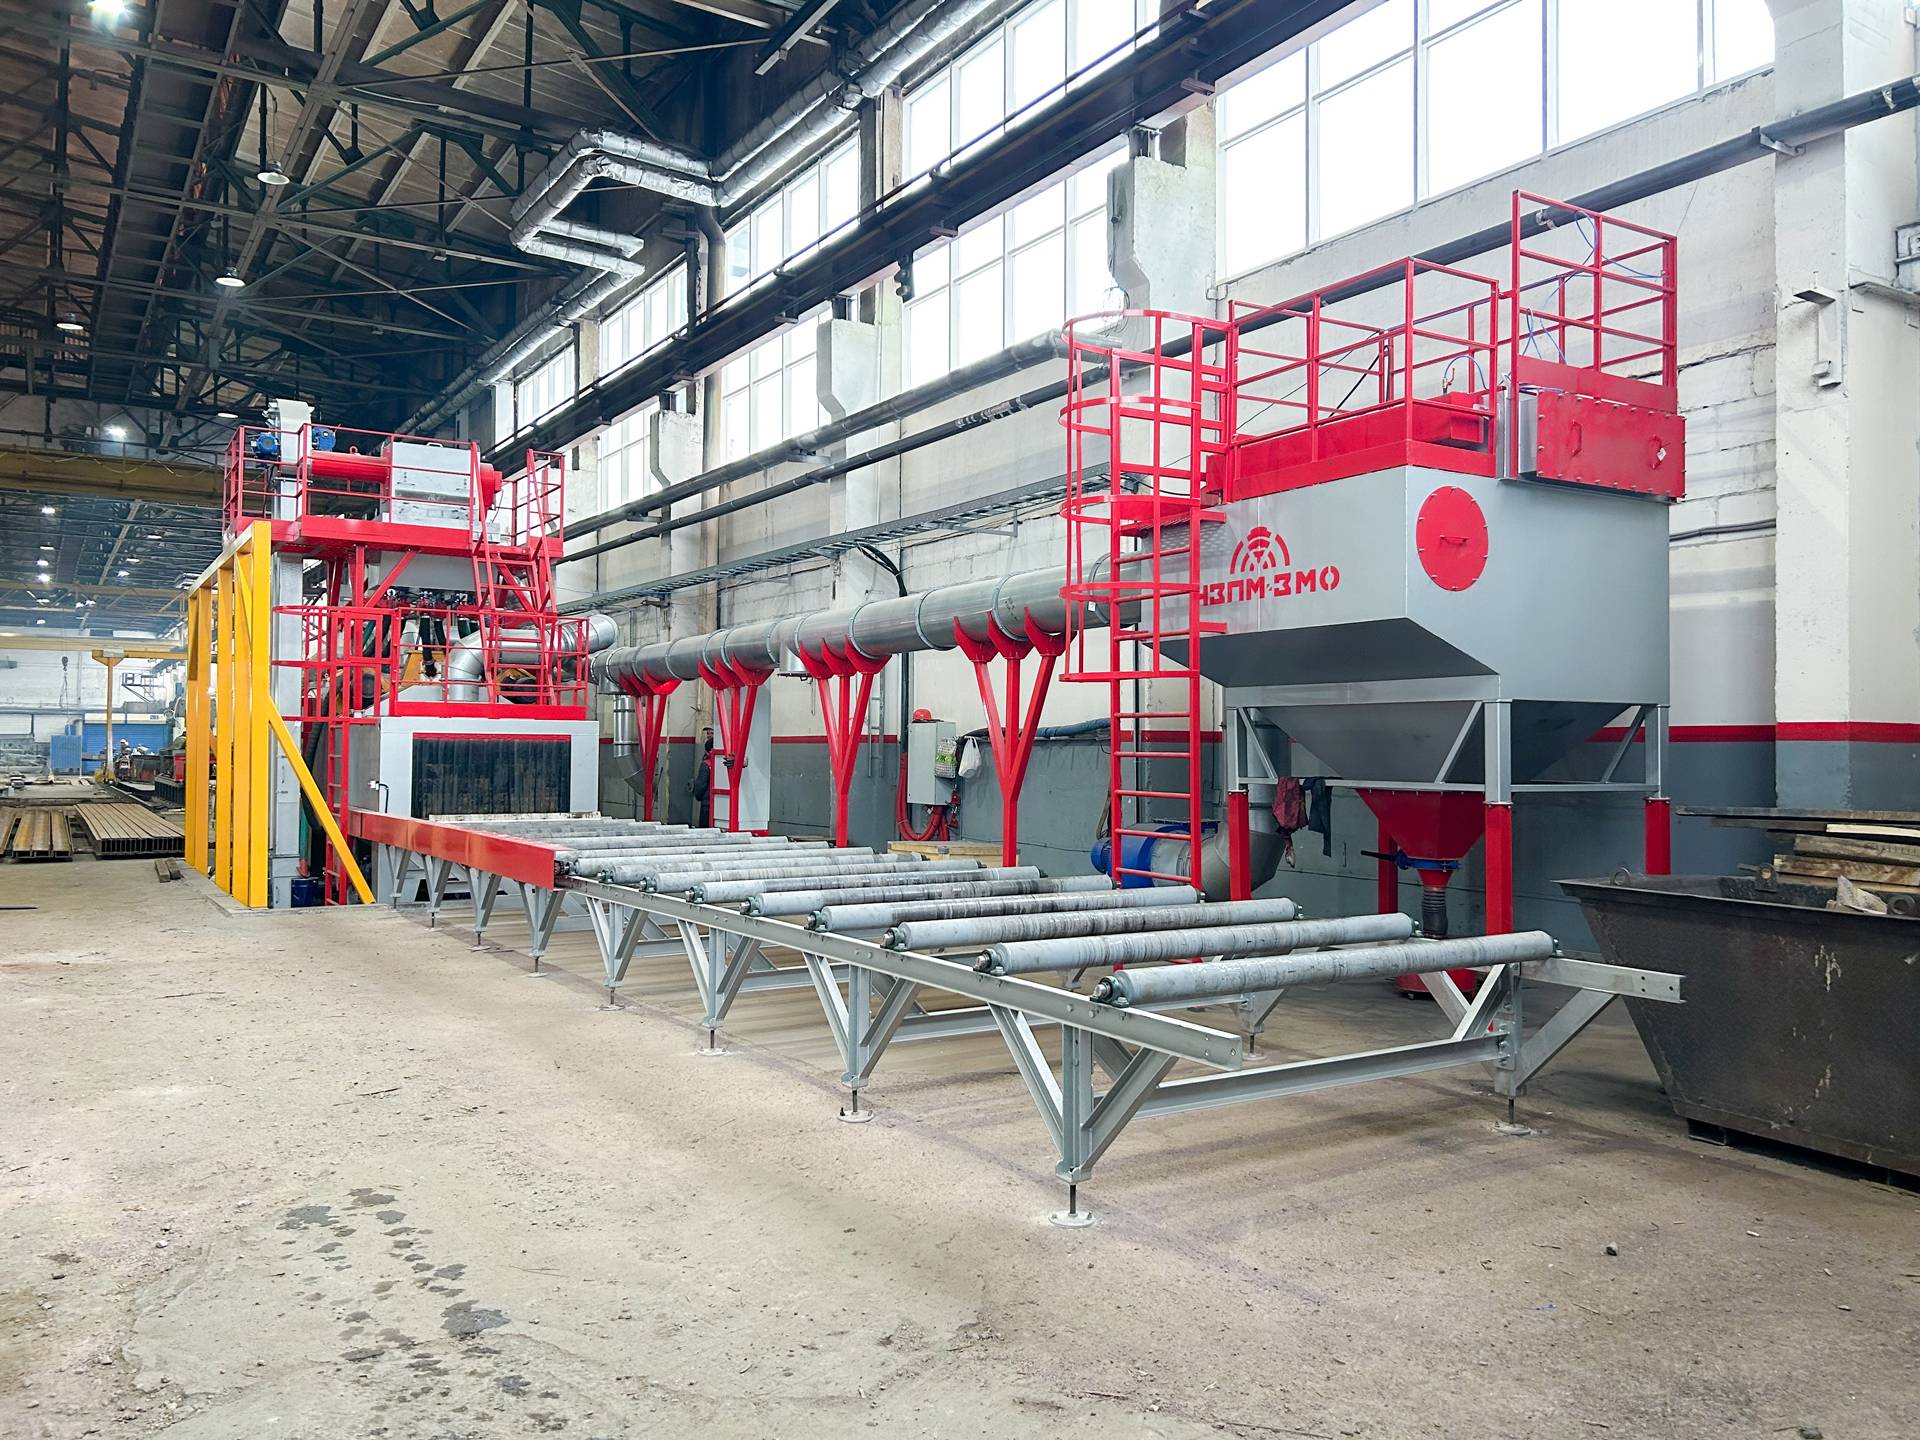
Главное преимущество дробемётной очистки заключается в высокой производительности и стабильности качества обработки. Метод позволяет быстро подготавливать большие объёмы металлопроката, балок, листов и профильных конструкций. Кроме очистки, дробемётная обработка улучшает структуру поверхности и создаёт необходимую шероховатость для последующего нанесения грунтовочных, антикоррозионных или огнезащитных материалов.
«Практически все детали и конструкции, изготавливаемые на нашем производстве, попадают под данный вид обработки перед свариванием и покраской для значительного повышения качества заготовок», – также дополняет начальник малярного участка.
Химическая обработка
Химическая подготовка поверхности используется как самостоятельный или дополнительный этап обработки металла. Она направлена на удаление загрязнений, повышение адгезии покрытия и создание защитного слоя, препятствующего развитию коррозии. В ее состав могут входить:
- обезжиривание – удаляет остатки масел, смазок и технологических загрязнений,
- травление – позволяет устранить окалину и продукты окисления при помощи кислотных составов,
- фосфатирование – создаёт на поверхности тонкий защитный слой, улучшающий сцепление лакокрасочного материала с металлом,
- пассивация поверхности – снижает химическую активность поверхности и повышает её коррозионную стойкость.
Химическая обработка часто применяется в сочетании с механическими или абразивоструйными методами, особенно при подготовке изделий с повышенными требованиями к долговечности покрытия.
Контроль качества подготовки поверхности
После завершения подготовки необходимо проверить качество выполненных работ. Контролируется степень очистки, наличие остаточной пыли, влажности, масляных загрязнений и соответствие требуемой шероховатости поверхности. При необходимости используются специальные приборы (контактные, бесконтактные, лазерные, оптические, 3D-профилометры) для измерения профиля поверхности, толщины загрязнений и уровня запылённости.
Только после положительного контроля допускается нанесение грунтовочных, антикоррозионных или огнезащитных материалов.
Шероховатость поверхности и зачем она нужна
После очистки металл должен иметь определённую шероховатость — специальный микрорельеф, за который «цепляется» грунтовое или антикоррозионное покрытие. Если поверхность слишком гладкая, адгезия ухудшается, и защитный слой может отслаиваться или разрушаться раньше срока под воздействием влаги, температуры и механических нагрузок.
Оптимальная шероховатость формируется именно в процессе очистки металла и зависит от его типа, выбранного покрытия и условий эксплуатации изделия. Для тонкослойных лакокрасочных материалов требуется более мелкий профиль поверхности, тогда как для толстослойных антикоррозионных систем допускается более выраженный рельеф.
Обычно шероховатость составляет 40–100 мкм и контролируется специальными приборами — профилометрами, компараторами шероховатости или репликами поверхности. Контроль этого параметра позволяет убедиться, что поверхность подготовлена в соответствии с технологическими требованиями и обеспечивает надёжное сцепление покрытия с металлом.
Недостаточная шероховатость снижает прочность сцепления, а чрезмерная может привести к перерасходу краски и образованию дефектов покрытия. Поэтому соблюдение требуемого профиля поверхности является одним из ключевых этапов качественной подготовки металла перед нанесением защитных и декоративных покрытий.