
Средства очистки конвективных поверхностей котлов: виды, принцип работы и выбор оборудования
Что такое очистка конвективных поверхностей нагрева котлов
Конвективные поверхности нагрева — это наружные поверхности труб, по которым проходят горячие дымовые газы. К ним относятся:
- конвективные пучки котлов,
- кипятильные и экранные трубы со стороны газового тракта,
- пароперегреватели,
- экономайзеры,
- воздухоподогреватели,
- трубчатые и пластинчатые газоходные теплообменники.
В процессе сжигания топлива на этих поверхностях постепенно оседают сажа, зола и унос, шлак, продукты неполного сгорания, конденсационные и кислотные отложения, частицы топлива и минеральных примесей. Поэтому, даже небольшой слой загрязнений ухудшает передачу тепла от дымовых газов к воде, пару или воздуху. В результате увеличивается температура уходящих газов, растет расход топлива, снижается КПД котла, повышается аэродинамическое сопротивление газового тракта и нагрузка на дымососы.
Для очистки конвективных поверхностей котлов применяется оборудование и приспособления, которые удаляют отложения с наружной стороны труб и других элементов, находящихся в газовом тракте. Они используются на промышленных, энергетических, водогрейных и паровых котлах, а также в котельных установках, сушильных агрегатах, термомасляных печах и утилизаторах тепла.
Загрязнение наружных поверхностей нагрева золой и сажей неизбежно в твердотопливных котлах, что приводит к нескольким типичным последствиям:
- Рост температуры уходящих газов ⟹ тепло не передается рабочей среде и уходит в дымовую трубу,
- Снижение КПД ⟹ для получения той же тепловой мощности требуется больше топлива,
- Увеличение расхода топлива ⟹ возрастают эксплуатационные затраты,
- Рост сопротивления газового тракта ⟹ дымососы работают с большей нагрузкой,
- Нарушение аэродинамики ⟹ изменяется распределение газов по газоходам,
- Коррозионные процессы ⟹ при наличии влаги и агрессивных компонентов образуются кислотные конденсаты,
- Риск шлакования и закупорки ⟹ уменьшается проходное сечение газохода,
- Ухудшение экологических показателей ⟹ может увеличиться содержание продуктов неполного сгорания.
Момент очистки поверхностей нагрева определяют не только по рекомендованному регламенту от производителей котлов. На практике, автоматические системы способны подать команду на очистку по таймеру или по заданному параметру, либо контроль эксплуатационного персонала по следующим показателям:
- расход топлива на единицу выработанного тепла,
- температуру дымовых газов до и после конвективных поверхностей,
- разрежение в топке и газоходах,
- перепад давления на конвективном пучке,
- нагрузку и ток дымососа,
- содержание кислорода и угарного газа в уходящих газах,
- фактическую производительность котла,
- изменение КПД,
- визуальное состояние поверхностей через смотровые люки.
В современных промышленных котельных, как правило, для очистки конвективных поверхностей нагрева применяют одно из четырёх средств:
| Параметр | Пневмоимпульсная система | ГИО | САУ | Ручная очистка |
| Основное воздействие | Воздушный импульс | Ударная волна от газового/пиротехнического заряда | Направленная струя воздуха | Щётка, скребок, инструмент |
| Работа на работающем котле | Да | Да, при соблюдении требований | Да | Нет |
| Необходимость компрессора | Да | Не всегда | Да | Нет |
| Ударные нагрузки | Средние | Высокие | Низкие | Локальные |
| Основные расходы | Компрессор, клапаны, сопла | Патроны и сервис | Компрессор и арматура | Труд персонала |
! При проектировании, монтаже и эксплуатации средств очистки необходимо учитывать не только характеристики самого оборудования, но и требования к котельным установкам, сосудам под давлением, промышленной, пожарной и электрической безопасности:
- СП 89.13330.2012 «Котельные установки»,
- СП 60.13330.2020 «СНиП 41-01-2003 Отопление, вентиляция и кондиционирование воздуха»,
- Приказ от 15 декабря 2020 г. n 536 Об утверждении федеральных норм и правил в области промышленной безопасности «Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением»,
- ГОСТ 12.1.004-91 «Система стандартов безопасности труда. Пожарная безопасность. Общие требования»,
- ГОСТ 12.1.010-76 «Система стандартов безопасности труда. Взрывобезопасность. Общие требования»,
- ГОСТ 12.2.003-91 «Система стандартов безопасности труда. Оборудование производственное. Общие требования безопасности»,
- ГОСТ 12.3.002-75 «Система стандартов безопасности труда. Процессы производственные. Общие требования безопасности»,
- Для электрооборудования и шкафов управления также учитываются требования Правил устройства электроустановок, технических регламентов Таможенного союза и проектных решений конкретного объекта.
1. Система пневмоимпульсной очистки котлов
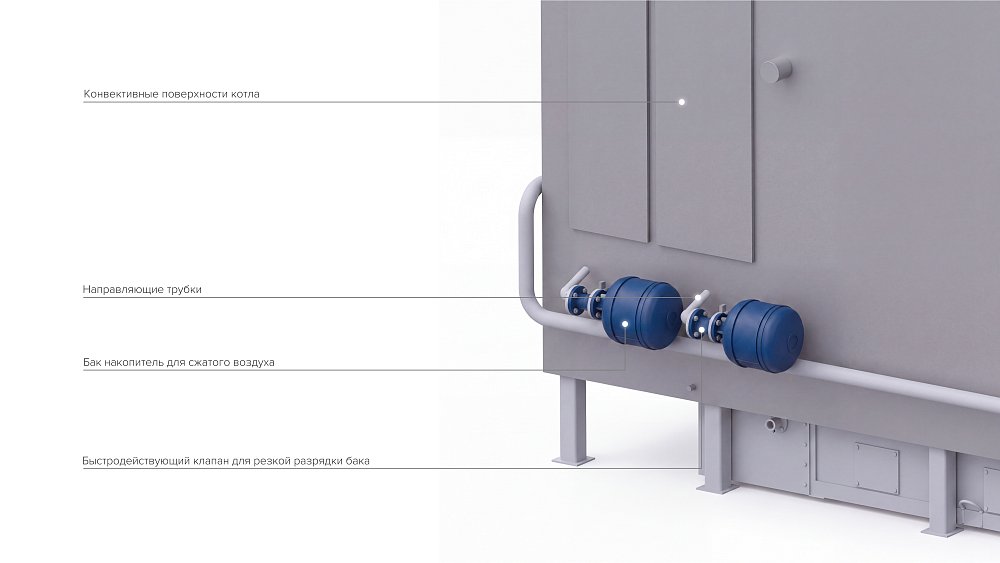
Пневмоимпульсная система очистки состоит из накопительных емкостей — в промышленной практике их часто называют «бочонками», — трубопроводов, электропневматической арматуры, сопел и шкафа управления.
В емкость закачивается сжатый воздух. После открытия быстродействующего клапана воздух за короткий промежуток времени выбрасывается через сопло в газоход. Возникает мощный импульс давления и кратковременная воздушная волна. Она воздействует на слой золы и сажи, разрушает его сцепление с трубами, после чего отложения уносятся потоком дымовых газов или оседают в золоуловителе.
В отличие от постоянной продувки, пневмоимпульсная очистка котлов работает короткими выстрелами. Это снижает расход воздуха и позволяет воздействовать на отдельные зоны конвективной поверхности.
Фиксированного универсального интервала к запуску у системы нет, но на практике очистка может запускаться:
- несколько раз за смену — при сжигании зольного угля или влажной биомассы,
- один раз в несколько часов — при умеренном загрязнении,
- один-два раза в сутки — на более чистом топливе,
- по сигналу от перепада давления или температуры уходящих газов.
Частые импульсы не всегда улучшают результат. Избыточная очистка поверхностей нагрева повышает износ оборудования и может привести к уносу несгоревшего топлива или повреждению элементов газового тракта.
Основные элементы системы пневмоочистки обычно выполняются из:
- углеродистой конструкционной стали,
- нержавеющей стали — для сопел, участков с высокой температурой или коррозионной активностью,
- жаростойких сталей — для элементов, расположенных близко к топке,
- термостойких рукавов,
- промышленной пневмоарматуры,
- теплоизоляционных материалов,
- защитных кожухов и монтажных рам.
Пневмоимпульсные устройства могут быть размещены: а) на боковых стенках газоходов, б) напротив конвективных пучков, в) на поворотах газового тракта, г) в зоне экономайзера и воздухоподогревателя, д) на переходных участках, где накапливается зола.
Сопло направляется таким образом, чтобы воздушный импульс охватывал максимально большую площадь поверхностей нагрева котла. Количество «бочонков» определяется шириной газохода, глубиной пучка, шагом труб и характером загрязнений.
Как правило, пневмоимпульсная очистка применяется на:
- водогрейных и паровых котлах,
- котлах с колосниковыми топками,
- установках с вихревым и факельным сжиганием,
- котлах-утилизаторах,
- котлах на угле, торфе, древесной щепе, пеллетах и лузге,
- отдельных газовых и мазутных котлах, если образуются сажевые отложения.
Наиболее заметный эффект система дает при удалении рыхлых и среднеуплотненных отложений. Спекшийся шлак и твердый высокотемпературный налет воздушный импульс может удалить не полностью.
| + Преимущества | - Недостатки |
| отсутствие постоянного контакта с трубами | необходим компрессор с достаточной производительностью |
| возможность очистки без остановки котла | импульс может повредить хрупкую футеровку или ослабленные элементы |
| автоматизация по таймеру, перепаду давления или температуре | при неправильной установке часть загрязнений перемещается в другой участок газохода |
| возможность локального воздействия на наиболее загрязненные зоны | оборудование требует защиты от конденсата и загрязнения пневмолинии |
| сравнительно простая замена отдельных клапанов, сопел и импульсных емкостей | при сильном шлаковании пневмоимпульса может быть недостаточно |
| относительно небольшой расход сжатого воздуха | шум и вибрация требуют учета при проектировании |
2. Устройства газоимпульсной очистки
Газоимпульсная очистка (ГИО) котлов создает ударную волну за счет сгорания специального заряда. В обиходе такие устройства описывают как установки, которые «стреляют холостыми патронами», поскольку в различных конструкциях применяются газогенераторные или пиротехнические элементы.
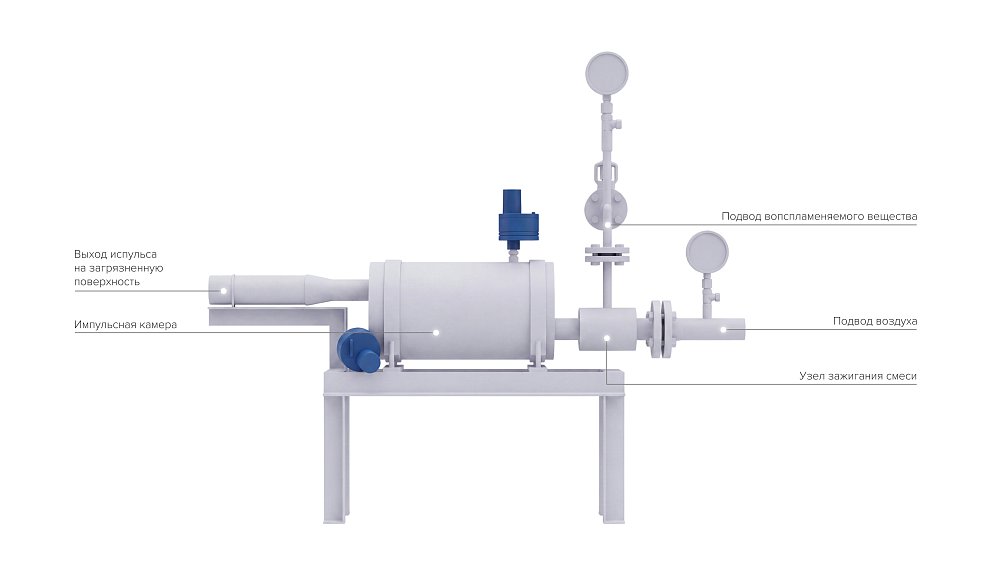
Терминология производителей может различаться. Поэтому при выборе необходимо уточнять, идет ли речь:
- о патронном газоимпульсном устройстве,
- о газовом импульсном генераторе,
- о пневмогазовой установке,
- об акустическом или взрывном способе очистки.
В рассматриваемом нами патронном варианте после срабатывания холостого патрона образуется кратковременный объем газов высокого давления. Через камеру и сопло импульс направляется в газоход. Ударная волна разрушает отложения на трубах, стенках и других поверхностях.
ГИО обычно запускают реже, чем пневмоимпульсные системы: от одного раза за смену до нескольких раз в неделю. На некоторых объектах оборудование применяют только при достижении установленного перепада давления или повышении температуры уходящих газов.
«ГИО эффективно там, где нужно периодически разрушать плотный налет, но это не универсальная замена пневмообдуву. Нужно быть увереным выдержит ли газоход импульсную нагрузку, и после определить безопасные зоны установки. Для некоторых котлов более рациональным оказывается сочетание мягкой пневмоимпульсной очистки и редких мощных импульсов», – говорит инженер-проектировщик ТМ Компании.
Типовой комплект газоимпульсной очистки котлов может включать:
- стальную камеру сгорания,
- сопло из жаростойкой или нержавеющей стали,
- патронный узел,
- защитный кожух,
- крепежные элементы,
- кабельные линии и систему дистанционного управления,
- блокировки и датчики положения,
- шкаф автоматики.
Рабочая часть должна выдерживать повторяющиеся импульсы, вибрацию, повышенную температуру и воздействие золы поэтому особое внимание уделяется герметичности камеры и защите персонала от случайного срабатывания.
Газоимпульсные устройства могут быть установлены:
- напротив конвективных пучков,
- в широких вертикальных газоходах,
- в зонах экономайзеров,
- перед воздухоподогревателями,
- на котлах, где механическая очистка затруднена,
- на объектах с периодическим накоплением плотных зольных отложений.
Газоимпульсная очистка может использоваться на котлах, работающих на угле, торфе, древесной биомассе, отходах деревообработки и некоторых видах смешанного топлива. На газовых котлах технология востребована реже, поскольку при правильном горении сажевые отложения обычно минимальны. Исключением являются нарушения режима горения, мазутное топливо или загрязнение поверхностей продуктами неполного сгорания.
| + Преимущества | - Недостатки |
| сильное импульсное воздействие | необходимость хранения и учета патронов |
| возможность разрушать более плотные отложения по сравнению с обычной воздушной продувкой | требования к пожарной и промышленной безопасности |
| небольшой расход вспомогательных сред | ударные нагрузки на обмуровку, трубы и сварные соединения |
| возможность очистки значительной зоны одним выстрелом | шум и вибрация |
| применение на участках, куда сложно подвести длинную обдувочную трубу | необходимость регулярно обслуживать патронный узел |
| зависимость от поставок расходных элементов | |
| риск повреждений при неверном подборе мощности импульса | |
| невозможность использовать оборудование без разработанных блокировок и регламента |
Газоимпульсную очистку поверхностей нагрева котлов нельзя рассматривать как обычное вспомогательное устройство. Монтаж и эксплуатация должны выполняться по проектной документации, инструкциям изготовителя и требованиям, связанным с обращением с пиротехническими изделиями, пожароопасными работами и оборудованием котельных.
3. Сажеобдувочные аппараты на сжатом воздухе
Сажеобдувочный аппарат (САУ) подает струю сжатого воздуха на наружную поверхность труб. Воздух выходит через одно или несколько сопел и срывает слой сажи и золы.
Конструктивно оборудование может быть:
- стационарным,
- выдвижным,
- поворотным,
- вращающимся,
- с одной или несколькими форсунками,
- с ручным или автоматическим приводом.
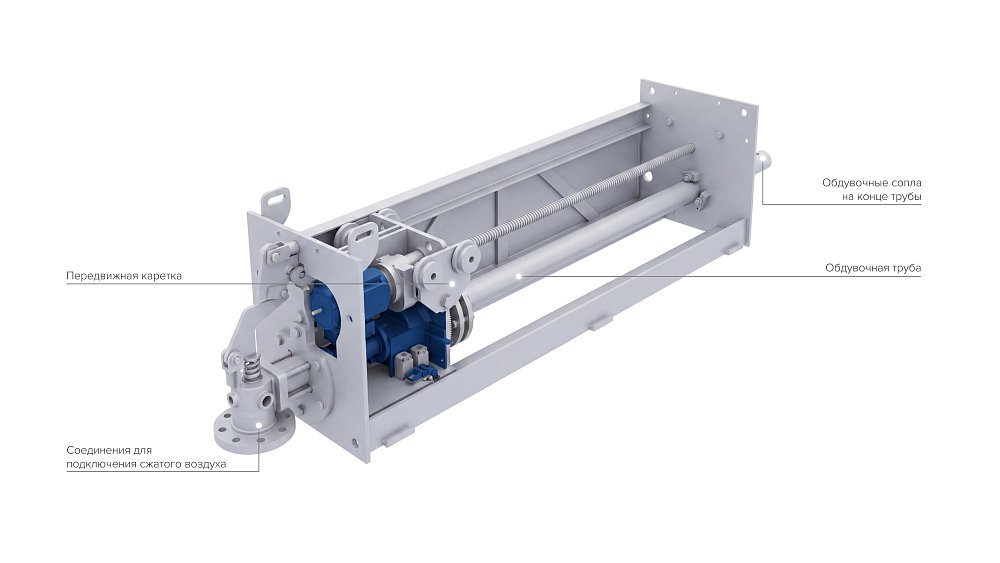
В стационарной системе сопло сажеобдувочного аппарата постоянно находится в газоходе. В выдвижном исполнении обдувочная труба вводится в газовый тракт на время очистки и затем убирается в безопасную зону. В поворотных моделях сопло перемещается по дуге и очищает участок труб по заданной траектории.
Сажеобдувочные аппараты котлов могут работать:
- периодически по расписанию,
- по команде оператора,
- по температуре дымовых газов,
- по перепаду давления на пучке,
- по превышению заданного расхода топлива,
- по снижению тепловой мощности при неизменной нагрузке.
На газовых котлах интервал иногда составляет несколько дней или недель. На угольных и биомассных котлах очистка поверхностей нагрева может потребоваться несколько раз в смену.
Для изготовления сажеобдувочных аппаратов применяют:
- конструкционную сталь для наружных корпусов и рам,
- нержавеющую сталь для сопел,
- жаростойкие сплавы для выдвижных труб,
- термостойкие уплотнения,
- пневматические цилиндры,
- электроприводы,
- защитные кожухи и теплоизоляцию.
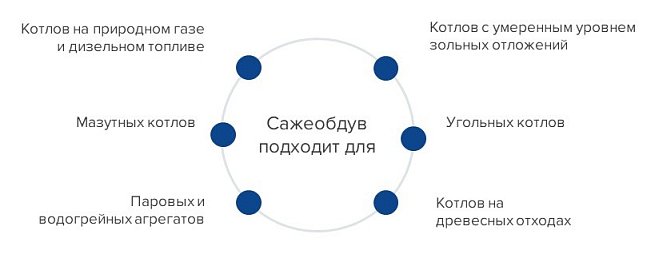
При сжигании газа основная задача обычно связана с удалением сажи при неполном горении или загрязнении форсунок. При работе на твердом топливе аппараты очищают конвективные поверхности нагрева от золы, но при плотном шлаке может потребоваться механическое воздействие.
Сажеобдувочные аппараты могут быть смонтированы:
- в стенках конвективных газоходов,
- над и между рядами труб,
- перед экономайзером,
- в районе воздухоподогревателя,
- на вертикальных и горизонтальных участках газового тракта,
- в местах, где предусмотрены люки или специальные монтажные патрубки.
Для правильного результата необходимо учитывать «мертвые зоны», то есть участки, куда струя сжатого воздуха не попадает. Иногда для одного пучка требуется несколько аппаратов с разными направлениями сопел.
| + Преимущества | - Недостатки |
| понятный и проверенный принцип работы | высокий расход сжатого воздуха при частом запуске |
| возможность плавно регулировать давление и продолжительность обдува | необходимость иметь компрессорную станцию |
| отсутствие патронов и взрывных импульсов | возможное охлаждение локальной зоны при чрезмерной продувке |
| удобная интеграция в существующую автоматику | износ сопел и обдувочных труб |
| ремонтопригодность | риск заклинивания выдвижного механизма |
| возможность подбора сопел под конкретную геометрию пучка | ограниченная эффективность против спекшегося шлака |
| необходимость защищать воздух от масла и влаги |
4. Ручная и механическая очистка конвективных поверхностей
Ручная или механическая очистка выполняется при остановленном, охлажденном или подготовленном к ремонту котле. Отложения удаляют:
- металлическими щетками,
- скребками,
- шомполами,
- пневматическими игольчатыми инструментами,
- электрическими щеточными машинами,
- пневмомолотками,
- водоструйными установками — если это допускает конструкция,
- промышленными пылесосами и золоудаляющими системами.
В некоторых случаях применяются гибкие валы, цепные очистители и специальные штанги для межтрубных пространств. Механическая очистка особенно нужна:
- при капитальном ремонте,
- после длительной работы на влажном топливе,
- при образовании плотного шлака,
- в недоступных для импульсных устройств участках,
- после аварийного нарушения режима горения,
- перед обследованием и дефектоскопией труб.
Ручной метод часто используется как дополнение к автоматическим средствам. Например, пневмоимпульсная система удаляет рыхлую золу в процессе эксплуатации, а во время остановки котла персонал устраняет плотные остаточные отложения.
| + Преимущества | - Недостатки |
| высокая эффективность при плотных загрязнениях | необходимость остановки котла |
| отсутствие сложной автоматики | значительные трудозатраты |
| возможность визуально контролировать результат | работа в стесненных и загрязненных условиях |
| невысокая стоимость инструмента | риск повреждения труб и защитных покрытий |
| пригодность для локальных участков | необходимость организовать освещение, вентиляцию и безопасный доступ |
| возможность очистить поверхности, которые не охватывают сопла или импульсные устройства | образование большого количества пыли |
Механическую очистку поверхностей нагрева котла нельзя выполнять ударным инструментом без оценки состояния труб. Сильные удары могут вызвать вмятины, истончение стенки, повреждение сварных швов и обмуровки.
Автоматика очистки поверхностей нагрева котлов
Современные системы очистки золы и сажи могут работать в составе автоматики котла. В зависимости от задачи используются:
- программируемый логический контроллер,
- шкаф управления,
- электропневматические клапаны,
- датчики давления,
- датчики температуры,
- датчики положения выдвижной трубы,
- реле контроля давления воздуха,
- сигнализация неисправности,
- блокировки по состоянию котла,
- интерфейс передачи данных в АСУ ТП.
По вариантам управления можно представить, как:
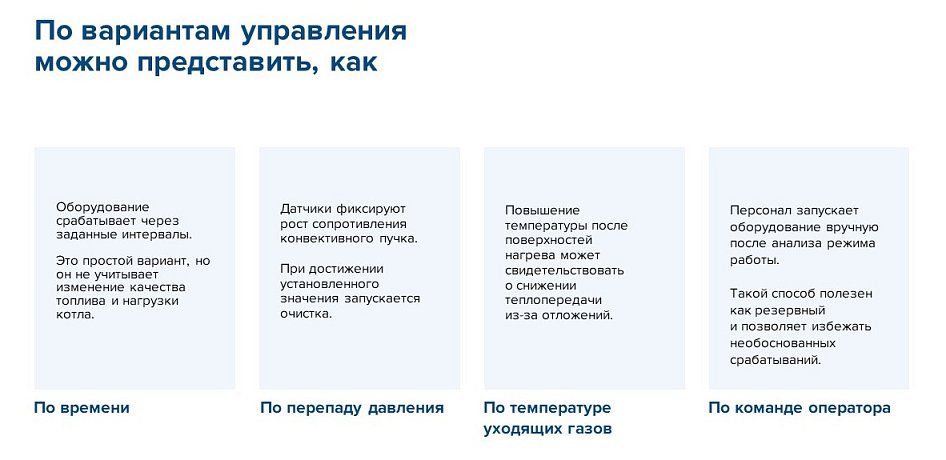
Наиболее рационален комбинированный подход: автоматика контролирует параметры и предлагает либо выполняет очистку в допустимом диапазоне, а оператор оценивает ситуацию с учетом расхода топлива, нагрузки, состава дымовых газов и текущего состояния котла.
«Автоматика должна помогать персоналу, а не превращать очистку в безусловный таймер. Если котел работает на новом виде топлива, изменились влажность биомассы или зольность угля, прежний график может стать неэффективным. Поэтому мы рекомендуем привязывать очистку к фактическим параметрам теплотехнического режима», – комментирует ведущий инженер-проектировщик систем автоматизации “Рыбинсккомплекс”.
Ремонтопригодность и частые причины отказов
Большинство средств очистки конвективных поверхностей нагрева котлов имеют модульную конструкцию. Обычно отдельно заменяются:
- клапаны,
- сопла,
- манжеты и уплотнения,
- импульсные емкости,
- пневматические цилиндры,
- электромагнитные катушки,
- датчики,
- кабельные линии,
- патронные узлы,
- элементы крепления,
- участки трубопроводов сжатого воздуха.
Так, среди частых причин вывода оборудования из эксплуатации можно выделить:
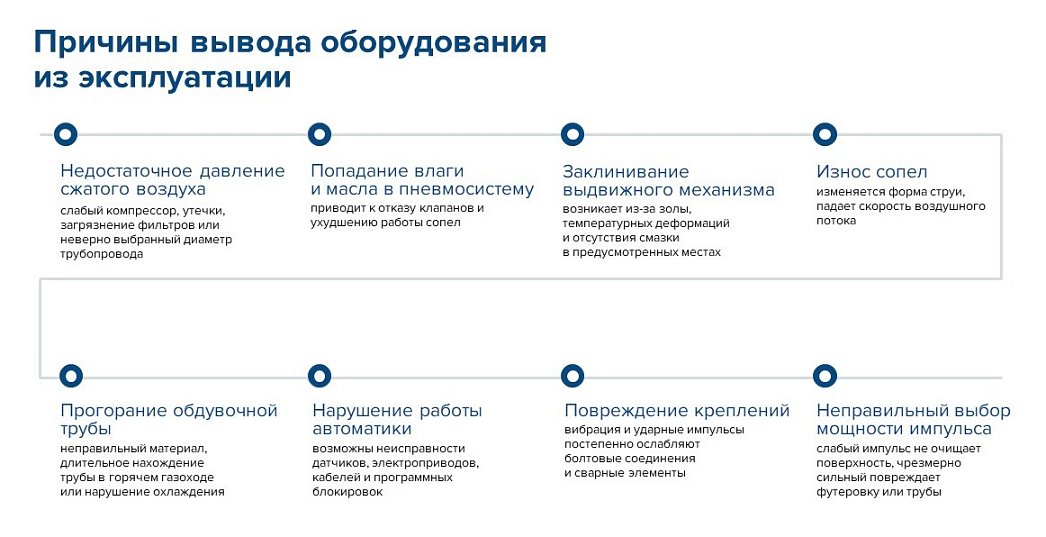
Регламент технического обслуживания должен включать осмотр оборудования, проверку герметичности, контроль давления, проверку блокировок и периодическую ревизию сопел.
Стоимость средств очистки конвективных поверхностей котлов
Точная цена определяется только после анализа конкретного котла. В общем на стоимость влияют:
- тип и производительность котла,
- его паропроизводительность,
- тепловая мощность,
- габариты газоходов,
- площадь и конфигурация конвективных поверхностей,
- количество и расположение загрязняемых трубных пакетов,
- вид топлива и характеристики образующейся золы и сажи.
Дополнительно на стоимость влияют материалы исполнения — углеродистая или нержавеющая сталь, жаростойкие сплавы, футеровка и защитные покрытия, — а также климатическое исполнение, наличие взрывозащиты, уровень автоматизации, возможность интеграции в АСУ ТП котельной, комплектность поставки, необходимость проектирования, обследования объекта, изготовления нестандартных элементов, шеф-монтажа, монтажа, пусконаладки и обучения персонала.
Отдельно учитываются расходы на транспортировку, таможенные и логистические затраты, запасные части, гарантийное и сервисное обслуживание. Поэтому окончательная стоимость определяется не только ценой самого оборудования, но и составом поставки, степенью его адаптации к конкретному котлу, условиями монтажа и требованиями заказчика к эффективности очистки, надежности и сроку службы системы.
Но при определении стоимости есть и нюансы для каждого из средств.
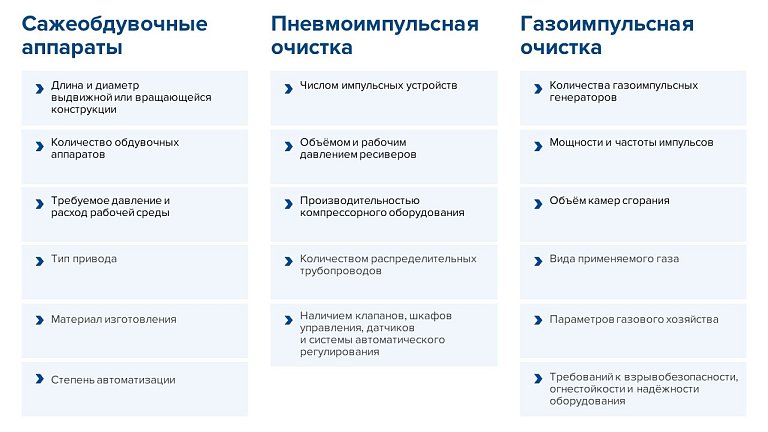
Внутренняя очистка котловых труб
Следует учитывать, что очистка конвективных поверхностей нагрева котла подразумевает не только удаление загрязнений с внешней стороны, но и обработку внутренних поверхностей труб — это важно для поддержания эффективной работы оборудования.
Так называемая «химическая промывка» котловых труб применяется для удаления отложений со стороны воды или пара. В зависимости от состава загрязнений могут использоваться:
- кислотные растворы,
- щелочные составы,
- комплексоны,
- ингибированные реагенты,
- специальные составы для удаления железооксидных и карбонатных отложений.
Перед промывкой котлолвых труб необходимо определить химический состав отложений и проверить совместимость реагента с металлом труб, сварными соединениями, уплотнениями и арматурой. После обработки выполняются нейтрализация, промывка и контроль качества воды.
Внутренняя ручная очистка может включать:
- механическую прочистку труб,
- гидродинамическую промывку,
- применение гибких штанг и ершей,
- очистку коллекторов и камер,
- удаление шлама через ревизионные люки.
Химическая промывка требует технологического регламента, средств защиты, контроля pH, концентрации раствора и утилизации отработанных реагентов. Она не заменяет очистку дымовой стороны конвективных поверхностей: кислотные и щелочные составы, предназначенные для водяного тракта, нельзя автоматически использовать для удаления золы и сажи.
Подбор и монтаж оборудования от «Рыбинсккомплекс»
Компания «Рыбинсккомплекс» помогает подобрать и внедрить средства очистки конвективных поверхностей котлов под конкретные условия эксплуатации котельной. Мы рассматриваем не отдельную единицу оборудования, а весь процесс:
- анализируем тип и мощность котла,
- изучаем топливо и характер отложений,
- оцениваем существующий газовый тракт,
- определяем места установки,
- подбираем пневмоимпульсные системы, газоимпульсную очистку (ГИО) или сажеобдувочные аппараты,
- разрабатываем решения по автоматике,
- учитываем требования к ремонтопригодности,
- организуем поставку, монтаж и пусконаладочные работы,
- консультируем по эксплуатации и техническому обслуживанию.
Наше преимущество — широкая сеть партнеров-поставщиков оборудования, в том числе российских и иностранных производителей. Это позволяет сравнивать несколько технологических решений, учитывать сроки поставки запасных частей и выбирать оборудование не только по первоначальной цене, но и по общей стоимости владения.
При необходимости специалисты «Рыбинсккомплекс» могут предложить нестандартное исполнение: специальные сопла, жаростойкие обдувочные трубы, индивидуальные монтажные рамы, защитные кожухи, шкафы управления и интеграцию в существующую систему автоматизации котельной.
Похожие статьи ещё 48 статей



г. Рыбинск, ул. Восточная, д. 12
офис 4.34, бизнес-центр «Даев Плаза»